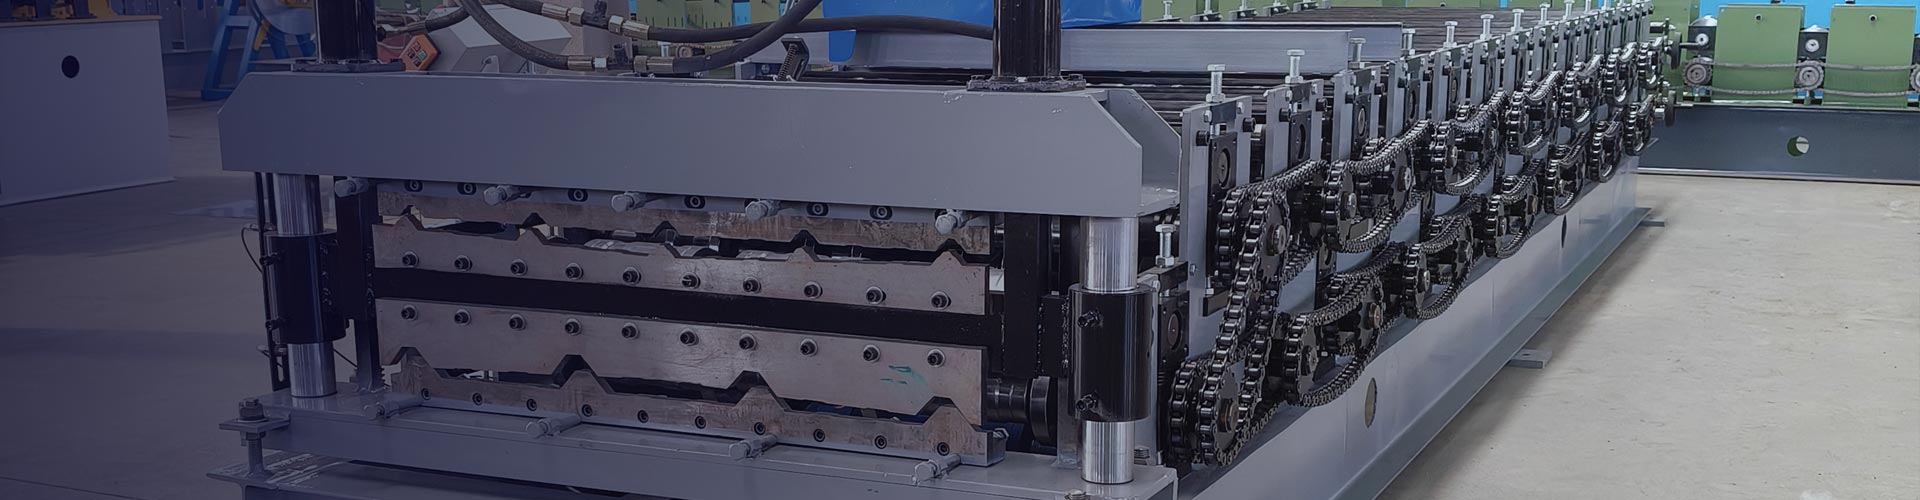
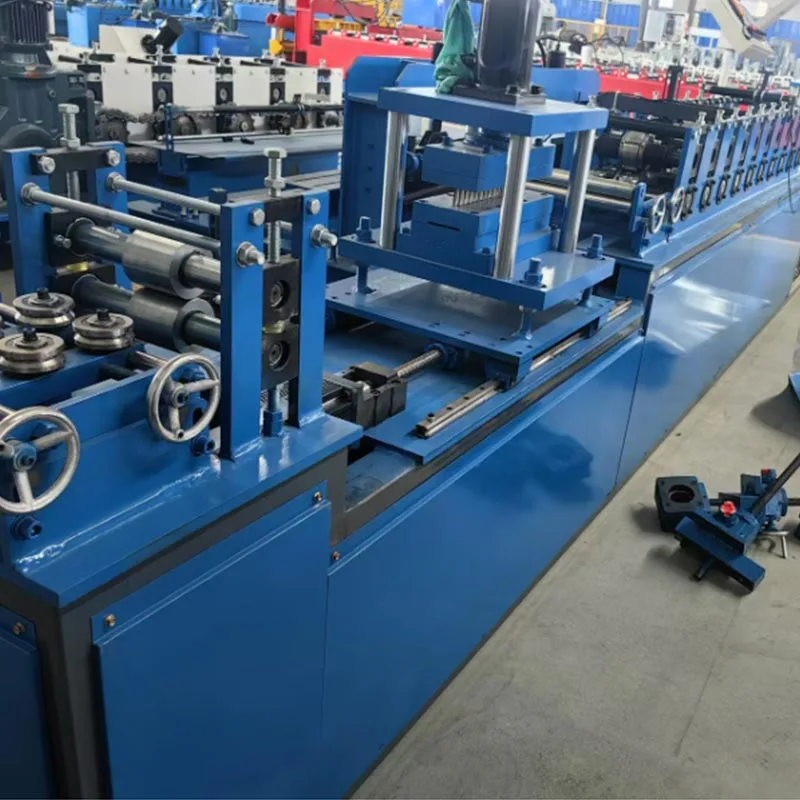
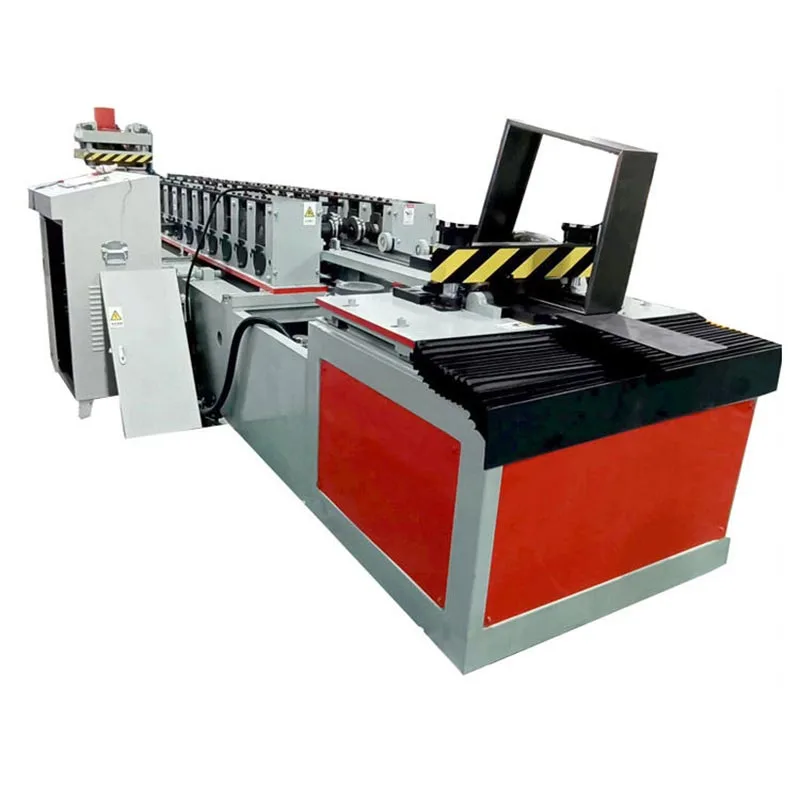
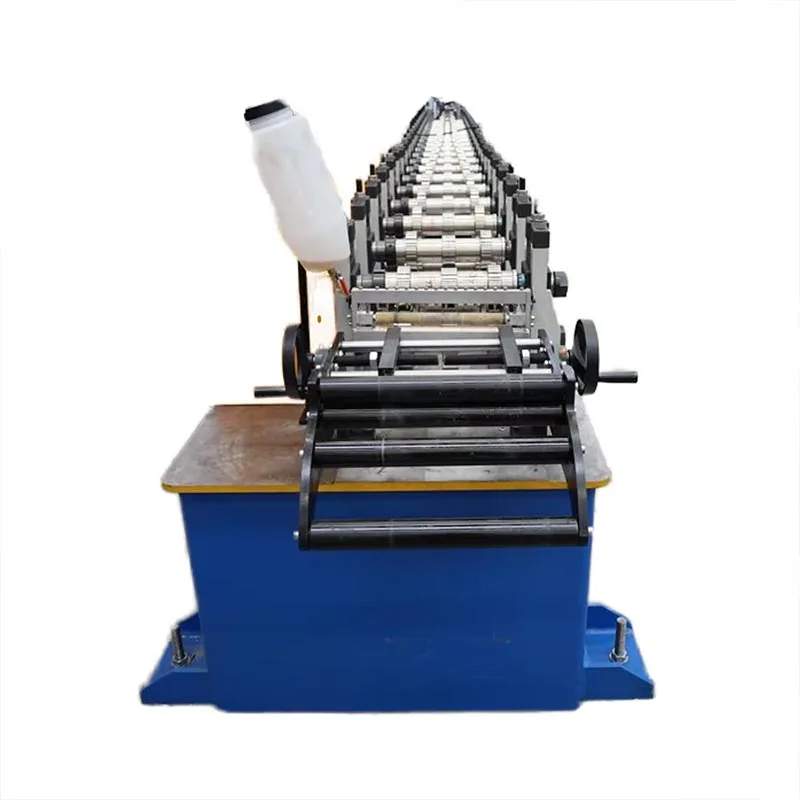
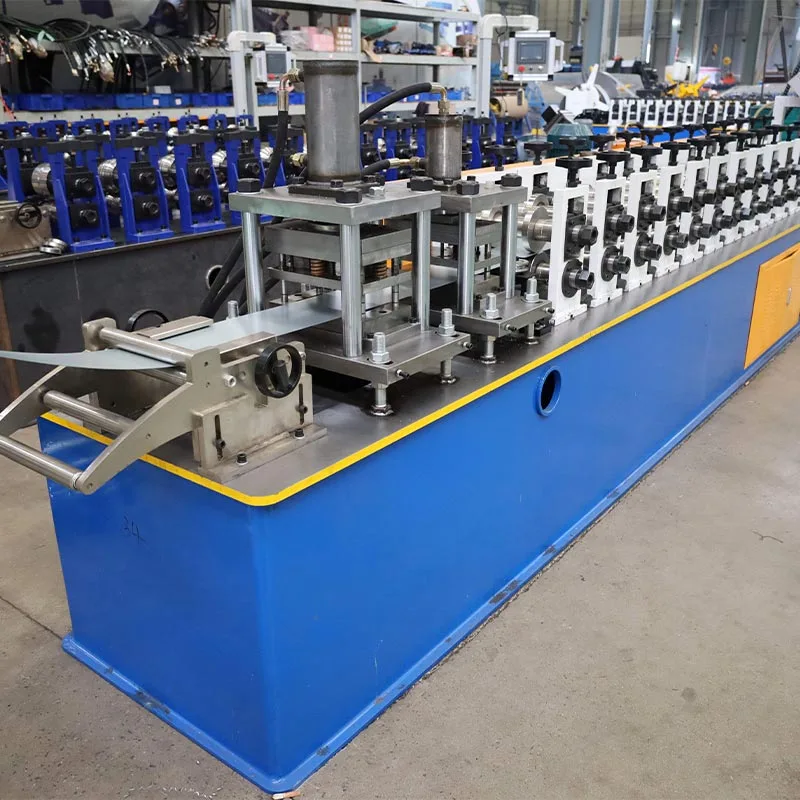
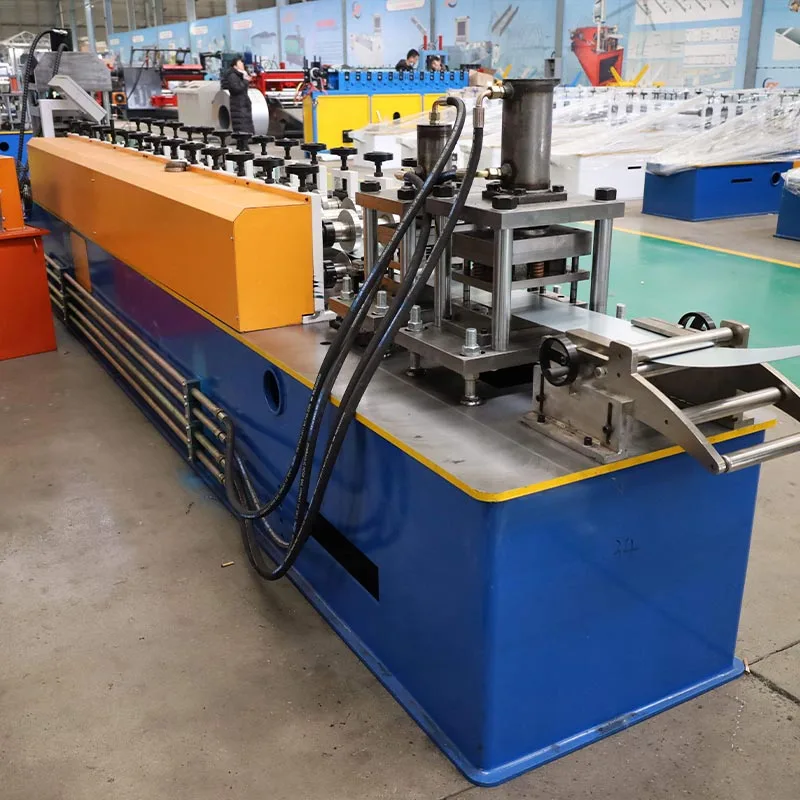
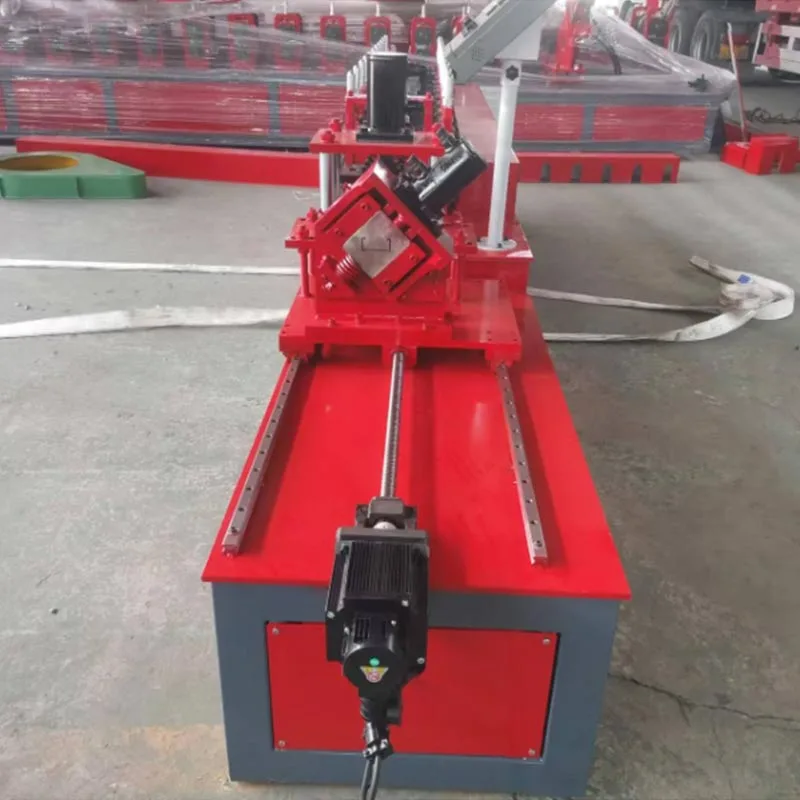
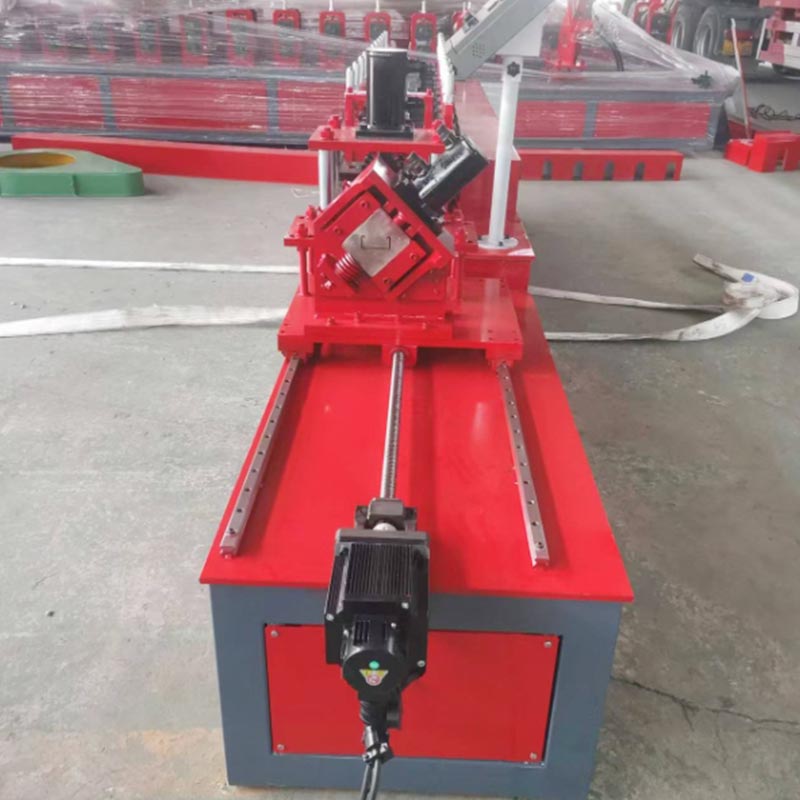
Macchina per la formatura di rulli in acciaio azionati da scatola ingranaggi
Una macchina per la profilatura di rulli in acciaio con trasmissione a ingranaggi prodotta da Parfu International Trading Co., Ltd. è una potente macchina industriale. Viene utilizzato nel settore edile. Questa macchina lavora coils di acciaio grezzo. Produce parti di costruzione precise. Queste parti sono chiamate perni, binari e canali in acciaio.
Costituiscono lo scheletro, o "ossa di drago", degli edifici moderni. Questa macchina per la formatura di rulli in acciaio con trasmissione a ingranaggi si trasforma
costruzione. Sostituisce il lavoro lento e manuale con una produzione veloce e automatizzata.
Il nome "Gear Box" deriva dal suo sistema di azionamento principale. Questo sistema utilizza ingranaggi temprati per fornire una forza immensa,
durevolezza e funzionamento regolare. Queste macchine per telaio in acciaio per riduttori possono funzionare per lunghi periodi con carichi pesanti.
Loro
sono i cavalli di battaglia della produzione di strutture in acciaio leggero (LGS).
Come funziona?
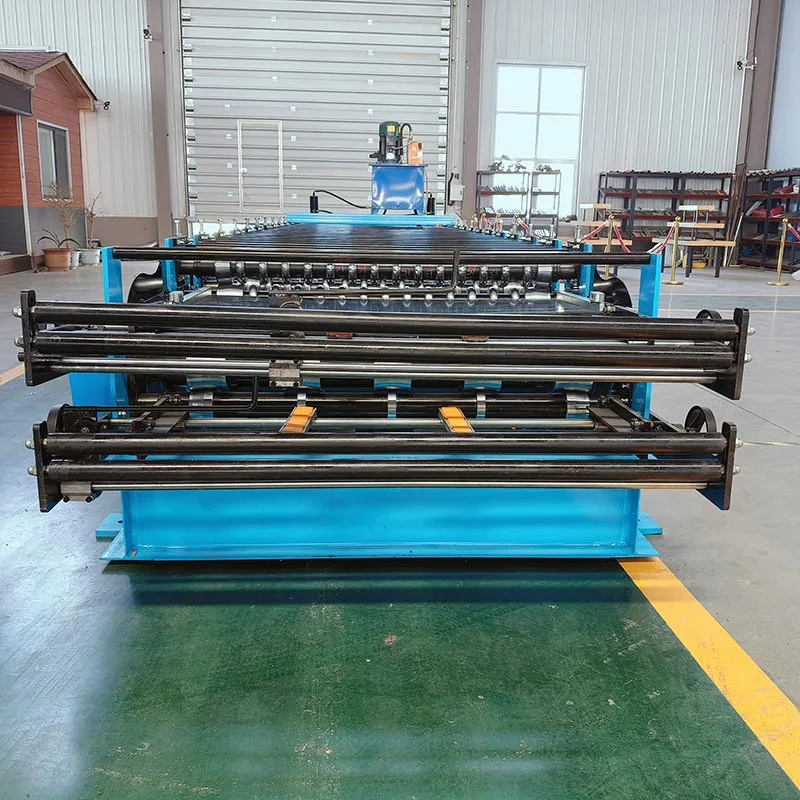
Una macchina per la formatura di rulli in acciaio con trasmissione a ingranaggi è un sistema di formatura a rulli. Modella il metallo passo dopo passo in modo continuo e automatizzato
processo. Questo sistema trasforma la materia prima in montature finite senza interruzioni.
A. Svolgitore/Svolgitore
Questo è il punto di partenza. Uno svolgitore per carichi pesanti trattiene la grande bobina di acciaio. Svolge dolcemente la bobina e
lo inserisce nella macchina. Molti svolgitori hanno un freno motorizzato. Ciò garantisce una tensione costante e controllata
nutrire. Impedisce che la bobina si srotoli in modo incontrollabile.
B. Guida di alimentazione e unità di livellamento
Questa sezione guida il nastro nella macchina e ne appiattisce la curva iniziale. Questa curva deve essere rimossa in modo che
il prodotto finale è dritto e dimensionalmente accurato.
C. Il laminatoio/stazione di formatura
Questo è il cuore della macchina. È costituito da una serie di alberi volventi accoppiati. Su questi alberi, progettati su misura
sono montati rulli formatori (o matrici).
Formatura progressiva: il nastro di acciaio passa attraverso ciascuna coppia di rulli. Ogni stazione esegue un piccolo incremento incrementale
piegare. Le prime stazioni potrebbero iniziare a sgualcire i bordi. Le stazioni successive piegano gradualmente il metallo in a
Forma a C, forma a U o un altro profilo complesso.
Trasmissione a ingranaggi: ciascuna coppia di alberi nella stazione di formatura è collegata a un albero di trasmissione centrale. Questa connessione è
realizzato attraverso un robusto cambio. Gli ingranaggi bloccano tutti i rulli in perfetta sincronia. Questo elimina lo slittamento, garantendo
un prodotto coerente e di alta qualità.
D. Unità di punzonatura e scantonatura
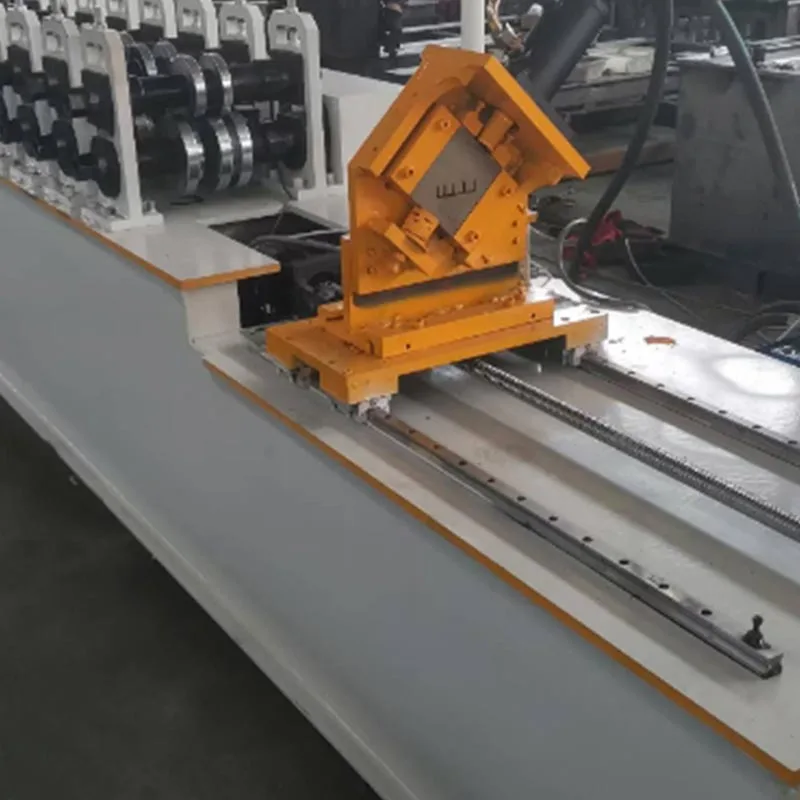
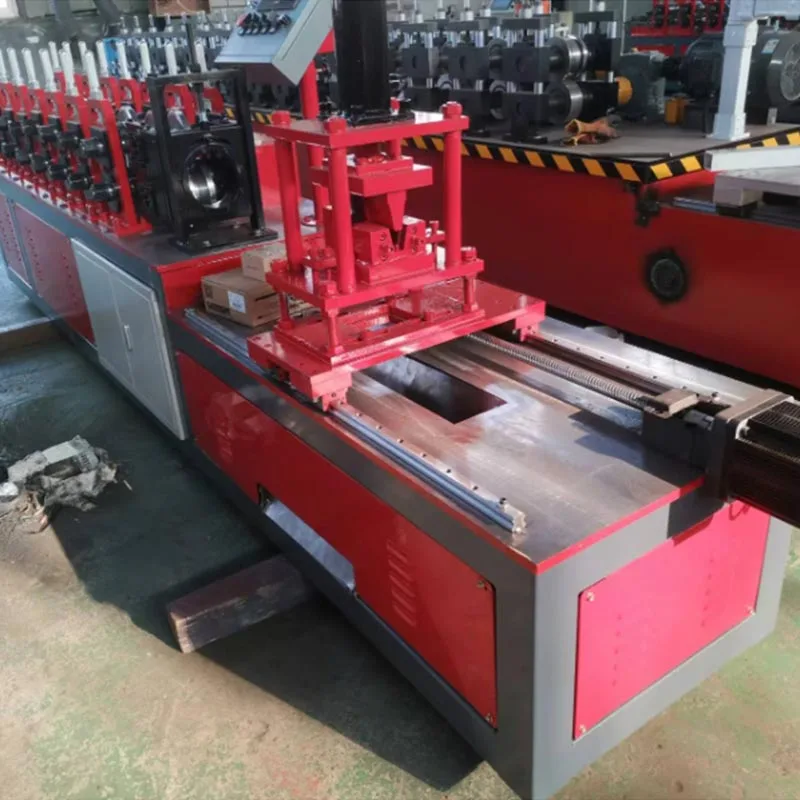
Questa macchina per la profilatura di rulli in acciaio con trasmissione a ingranaggi spesso include una stazione di punzonatura integrata. Utilizza l'idraulica o il servocomando
punzoni per creare buchi nella tela del perno. Ciò aggiunge funzionalità critiche oltre la modellazione di base. Questi fori servono
cavi elettrici, tubi idraulici e condotti meccanici. Le unità di intaglio possono ritagliare sezioni alle estremità del
borchie. Ciò consente una connessione più semplice ai binari o ad altri componenti.
E. Sistema di taglio
Una volta completamente formato, l'acciaio viene tagliato a misura. Questo viene fatto utilizzando uno dei due sistemi principali:
Interruzione del volo: questo è un sistema ad alta velocità. L'unità di taglio si muove in sincronia con il profilo in movimento durante la
tagliare. Quindi ritorna alla sua posizione iniziale. Ciò consente una produzione continua senza interruzioni. È l'ideale per
produzione ad alto volume.
Taglio statico: la macchina si ferma brevemente per ogni taglio. Una cesoia o una sega idraulica tagliano il profilo in modo netto. È un
soluzione più semplice e robusta che è leggermente più lenta.
F. Sistema di controllo (PLC e HMI)
Un controllore logico programmabile (PLC) è il cervello della macchina. Un operatore utilizza un'interfaccia uomo-macchina (HMI)
touchscreen per controllare tutto. L'operatore inserisce parametri come:
Tipo di profilo (ad es. Perno, Binario)、Lunghezza desiderata、Quantità、Schema e spaziatura di punzonatura
Il PLC esegue questi comandi con elevata precisione. Gestisce lo svolgitore, i rulli, i punzoni e la taglierina.
G. Tabella di uscita/Tabella di uscita
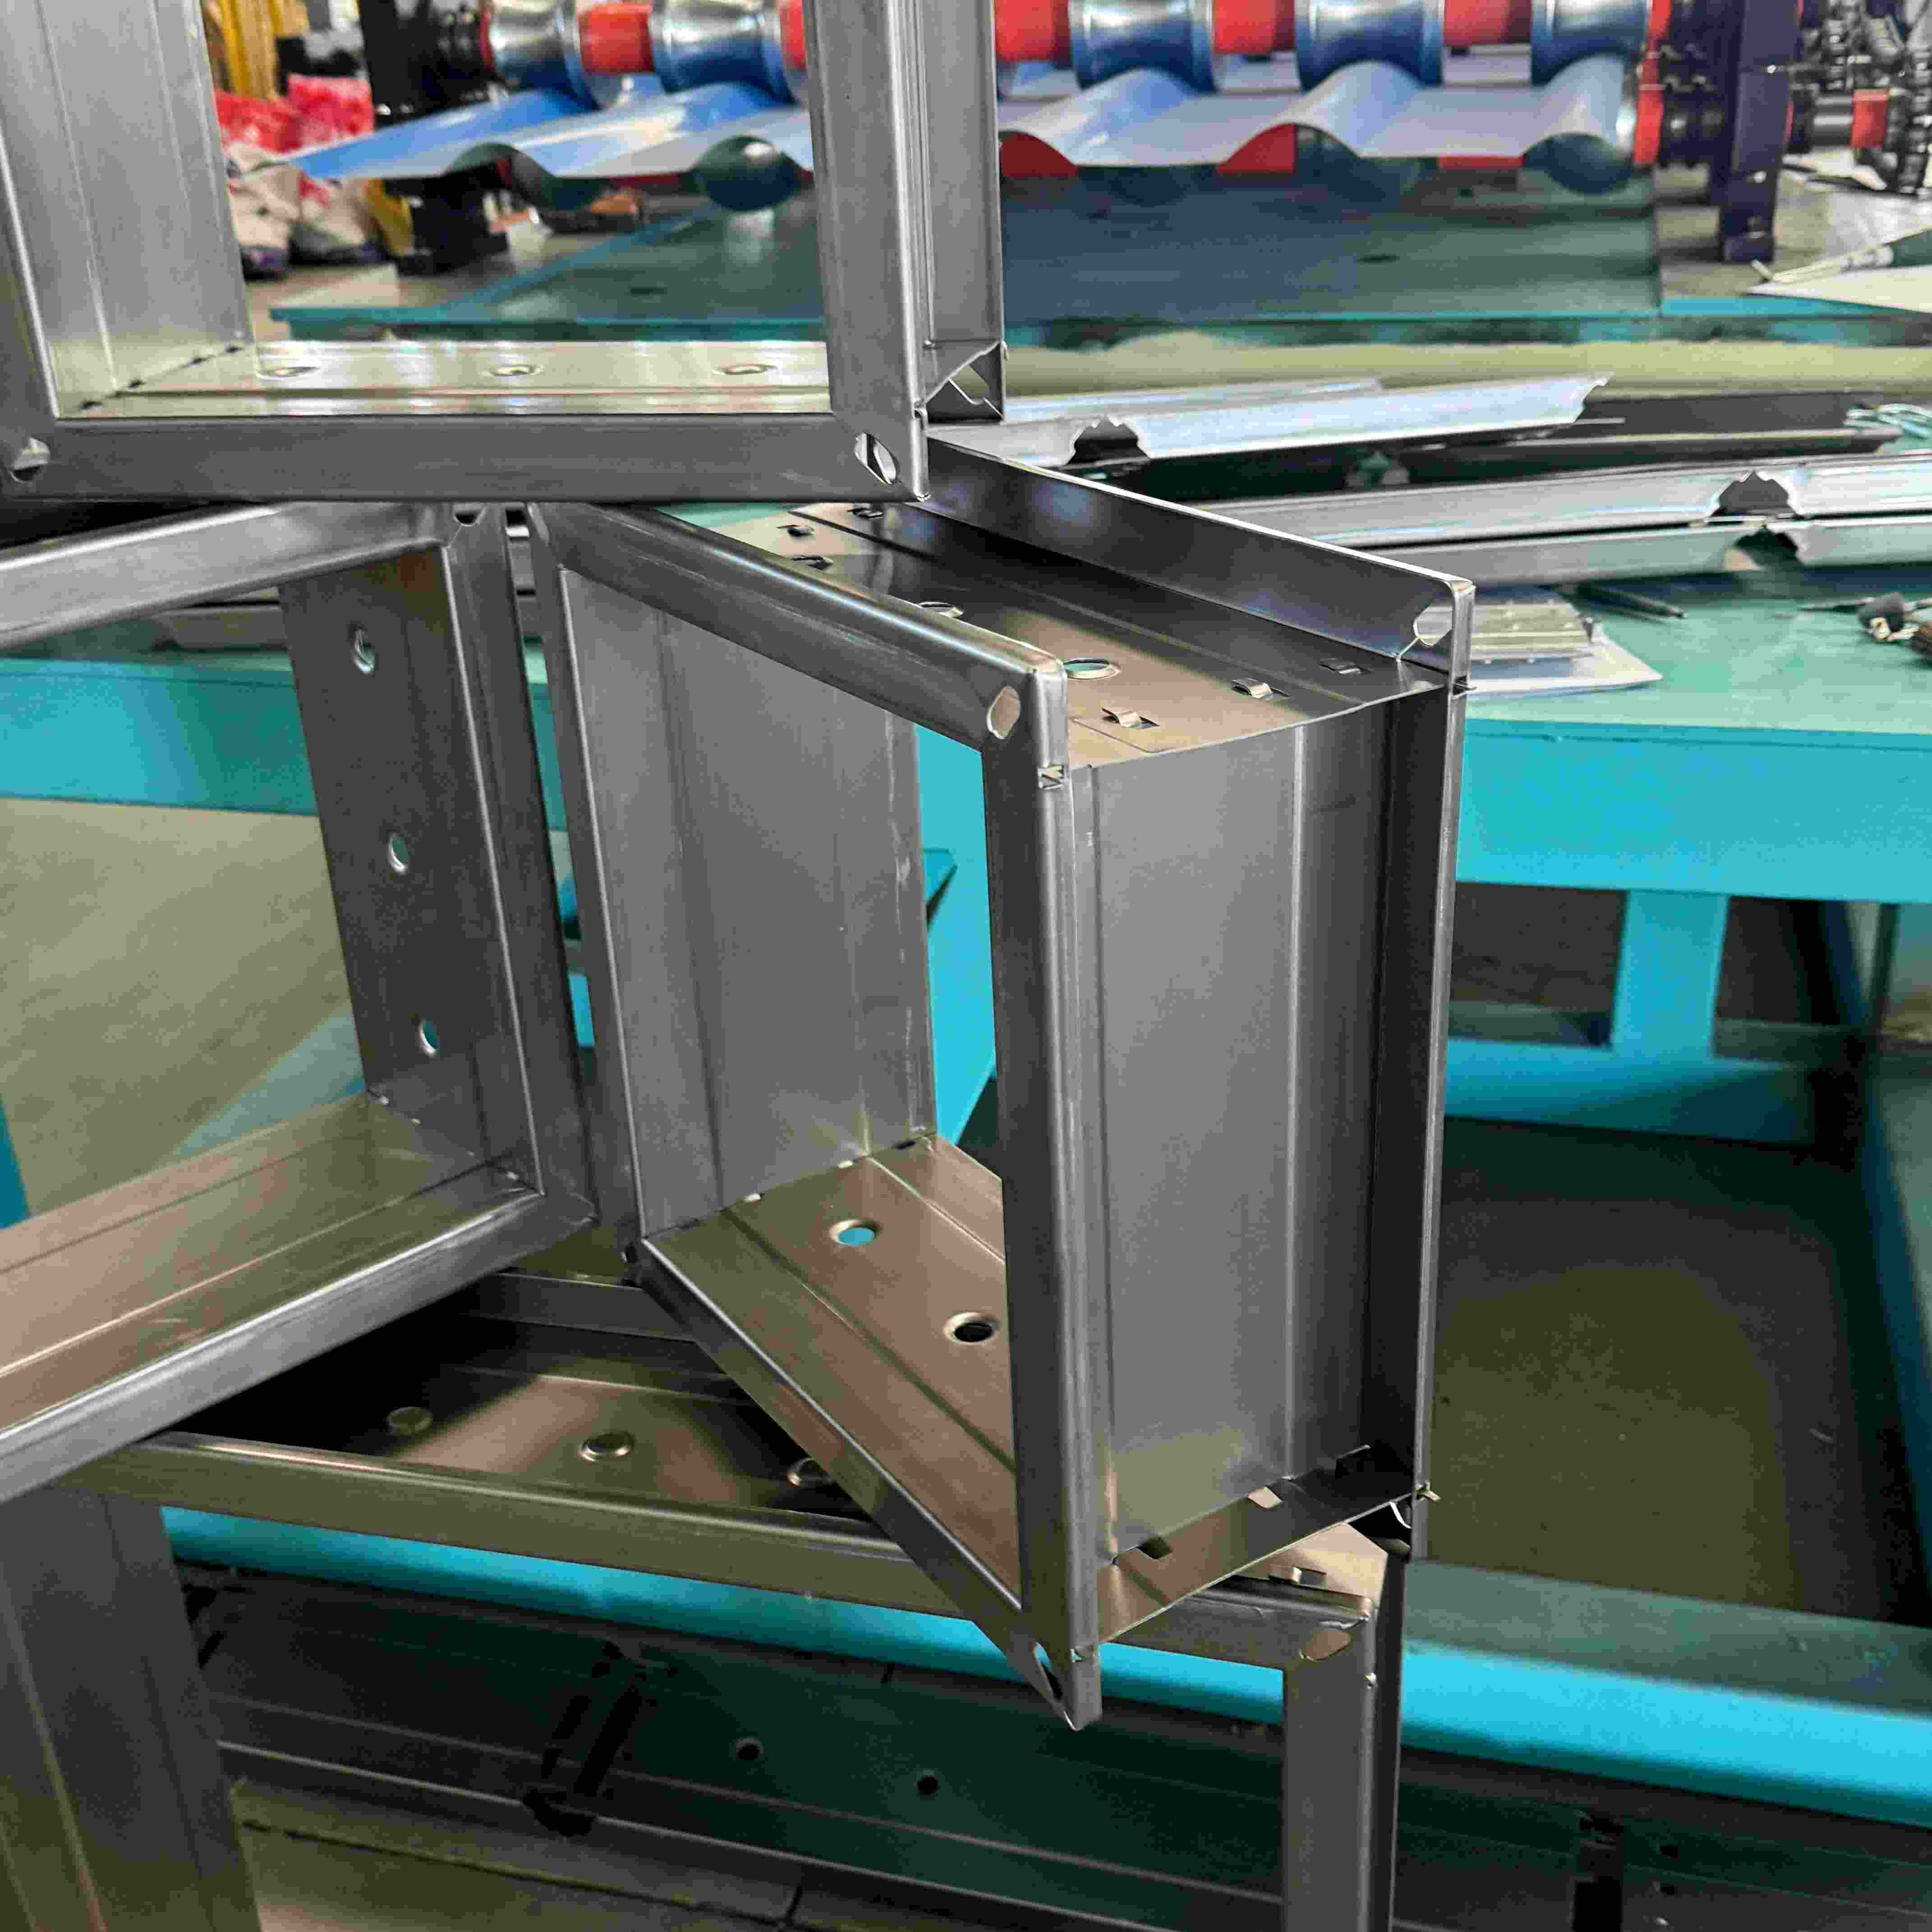
Nella fase finale, i pezzi tagliati a misura vengono trasportati fuori dalla macchina. Sono quindi ordinatamente impilati, pronti
per l'impacchettamento e il trasporto.
Parametri e specifiche convenzionali
Specifiche essenziali da considerare:
Spessore materiale (calibro): definisce la capacità della macchina in base all'intervallo di spessori di acciaio compatibili
con, tipicamente da 0,4 mm a 2,0 mm (che copre da circa 25 a 12 calibri).
Larghezza materiale: questo parametro imposta il limite per la flangia del perno più profonda. Un perno da 150 mm, ad esempio, richiede a
bobina larga circa 300 mm.
Velocità di Formatura: Indica quanti metri di profilo vengono prodotti al minuto (mpm). Le velocità tipiche vanno da 15 a
oltre 45 mpm, direttamente influenzati dalla potenza e dal design della macchina.
Stazioni a rulli: il numero di fasi di formatura influisce direttamente sulla precisione del prodotto. Un maggior numero di stazioni consente un'esperienza più fluida,
profili più complessi. Le macchine base hanno 12-16 stazioni; i modelli avanzati ne hanno 20 o più.
Diametro e materiale dell'albero: gli alberi devono essere robusti e rigidi. Le macchine di alta qualità utilizzano solidi ad alto contenuto di carbonio
alberi in acciaio. Questi sono spesso temprati e rettificati per garantire precisione e lunga durata. I diametri comuni sono 65 mm, 70 mm e
80 mm.
Materiale del rullo: i rulli formatori offrono un'eccezionale resistenza all'usura, ottenuta utilizzando acciaio legato di alta qualità
(Cr12, Cr12MoV) e indurendoli a HRC 58-62.
Potenza motore principale: è la potenza del motore di azionamento in kilowatt (kW), che determina la coppia e la potenza della macchina.
capacità per materiali più spessi. Le potenze comuni vanno da 5,5 kW a 22 kW o più.
Sistema di controllo: il sistema di controllo è costituito dal PLC (ad esempio Siemens, Mitsubishi) e dallo schermo HMI.
Capacità di punzonatura: la prestazione dell'unità di punzonatura, misurata dal numero massimo di fori al minuto e dalla sua punzonatura
forza (tonnellaggio).
Vantaggi principali
La macchina per la formatura di rulli in acciaio azionata da ingranaggi offre vantaggi sostanziali rispetto alla fabbricazione manuale e all'intelaiatura alternativa
sistemi.
Efficienza estremamente elevata: una macchina può produrre centinaia di metri di cornice ogni ora. Automatizza il lavoro
di decine di lavoratori manuali.
Precisione e coerenza superiori: ogni pezzo prodotto è identico. Ciò elimina l'errore umano. Porta a
assemblaggio in loco più rapido, semplice e accurato. Gli edifici salgono più dritti e più veri.
Resistenza e durata notevoli: il sistema di trasmissione del cambio è incredibilmente robusto. È progettato per carichi pesanti,
uso continuativo in ambienti industriali. Ha una lunga durata con una manutenzione minima.
Grande flessibilità: cambiando il set di rulli (una "forma di rullo"), la stessa macchina può produrre profili diversi.
Un produttore può passare rapidamente dalla produzione di montanti a binari o stipiti. Ciò aggiunge un’enorme versatilità di produzione.
Significativa riduzione dei costi: l'investimento iniziale è compensato da un potente ritorno. La macchina si abbassa drasticamente
costi di manodopera, riduce gli sprechi di materiale e accelera il completamento dei progetti, aumentando la redditività complessiva.
Maggiore sicurezza: l'automazione riduce la necessità per i lavoratori di maneggiare lamiere affilate con strumenti. Questo abbassa il
rischio di tagli, stiramenti e altre lesioni in officina.
Scenari di utilizzo primari
Queste macchine per la profilatura di rulli in acciaio azionate da ingranaggi sono essenziali in qualsiasi operazione che coinvolga strutture leggere in acciaio.
Costruzione di edifici residenziali: queste macchine sono comunemente utilizzate per produrre componenti per interni e
pareti esterne, travetti del pavimento e capriate del tetto in edifici residenziali e condominiali.
Edilizia commerciale: questa macchina è ideale per la produzione di componenti per pareti divisorie interne, griglie per soffitti e
facciate continue esterne in edifici commerciali come uffici, hotel, ospedali e scuole.
Edilizia industriale: per la costruzione di magazzini, fabbriche e altre strutture industriali su larga scala di lunga durata
sono necessarie campate e linee pulite.
Impianti di produzione di acciaio formato a freddo (CFS): questi sono i clienti principali. L'azienda è specializzata in
produzione di pannelli murali prefabbricati, capriate e altri componenti per il settore edile.
Edilizia modulare e prefabbricata: questo è un campo in crescita. La precisione dei componenti realizzati a macchina è perfetta
per la costruzione modulare fuori sede, in cui i pannelli vengono costruiti in fabbrica e assemblati in loco.
Il flusso di lavoro di produzione
Il processo dalla materia prima al prodotto finito è un flusso continuo e ottimizzato.
Passo 1: Ordine e Programmazione
L'operatore trasferisce tutte le specifiche dell'ordine, comprese le dimensioni del profilo, la lunghezza, la quantità e la punzonatura
modelli: dall'ordine di acquisto direttamente al PLC della macchina utilizzando lo schermo HMI.
Passaggio 2: caricamento del materiale
Dopo che un carrello elevatore ha caricato una bobina sullo svolgitore, l'operatore alimenta l'estremità anteriore attraverso l'unità di livellamento e
nei primi rulli formatori.
Passaggio 3: impostazione della macchina (cambio del rotolo, se necessario)
Il passaggio a un profilo diverso richiede che l'operatore cambi i rulli formatori sugli alberi, un processo che
rappresenta la fase più dispendiosa in termini di tempo in un passaggio. Le macchine moderne mirano a rendere questo processo il più veloce possibile
possibile.
Passaggio 4: il processo di formatura e punzonatura
L'operatore avvia la macchina. Lo svolgitore alimenta il nastro di acciaio. Durante la sagomatura, l'unità di punzonatura
crea contemporaneamente fori pre-programmati.
Passaggio 5: taglio a misura
Il profilo completamente formato e punzonato arriva al sistema di taglio. Un sistema di taglio volante si muove con il profilo,
esegue un taglio netto e ritorna alla posizione iniziale. Il processo è continuo.
Passaggio 6: output e impilamento
I pezzi finiti vengono trasportati, impilati, impacchettati ed etichettati, rendendoli pronti per la spedizione.
Passaggio 7: controllo di qualità
Per garantire una qualità costante, i lavoratori eseguono controlli periodici su dimensioni, forma e posizionamento dei fori
specifiche. Ciò garantisce la calibrazione continua della macchina e la conformità agli standard.
Invia una richiesta a Parfu per ottenere prezzi e informazioni sul progetto per macchine per la formatura di rulli, macchine per pannelli sandwich, accessori per macchine per la formatura di rulli. Garantiamo una risposta entro 24 ore.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie. politica sulla riservatezza