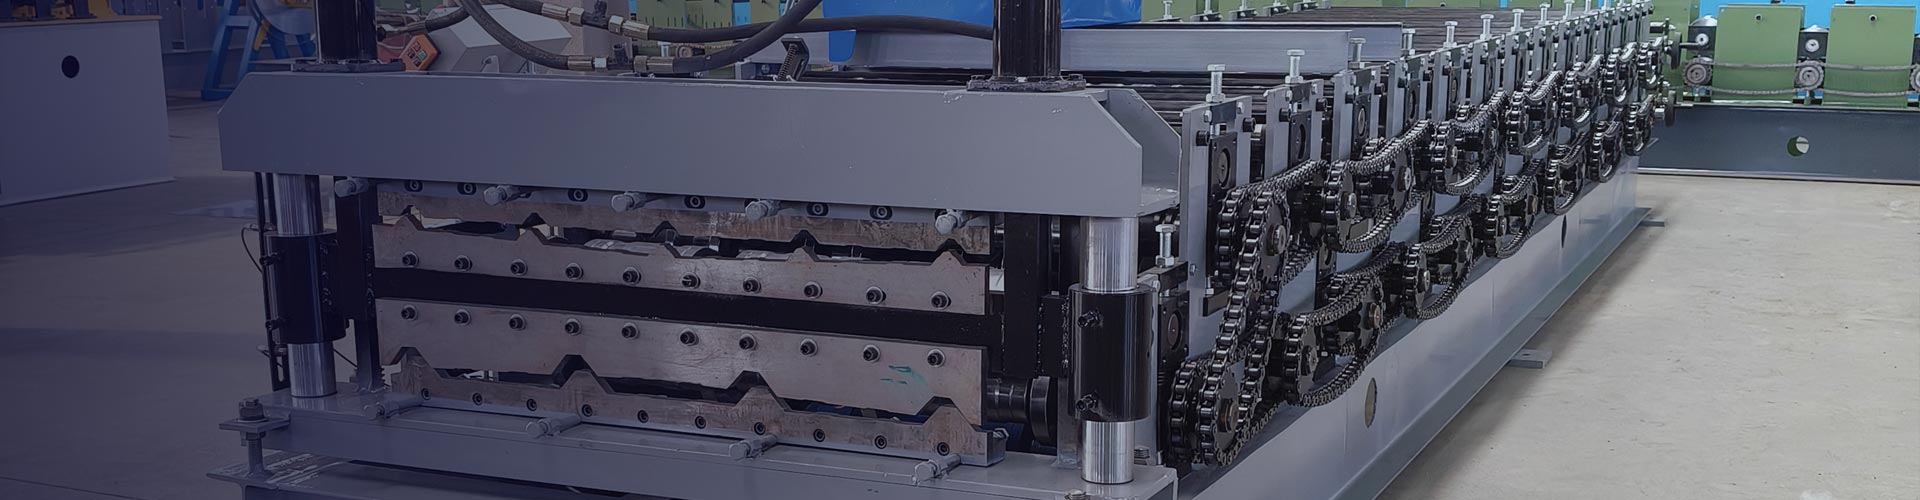
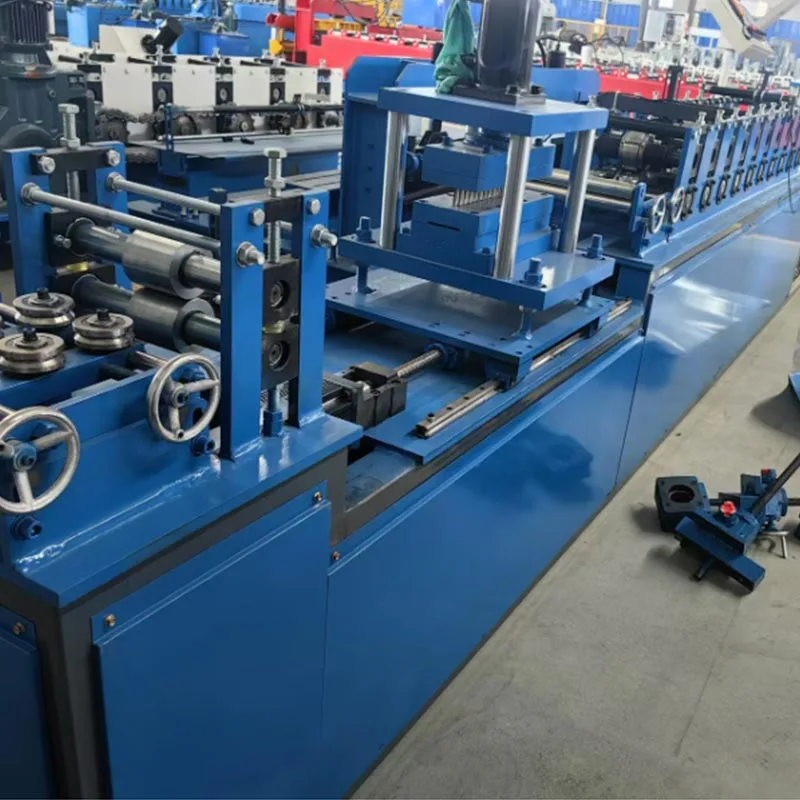
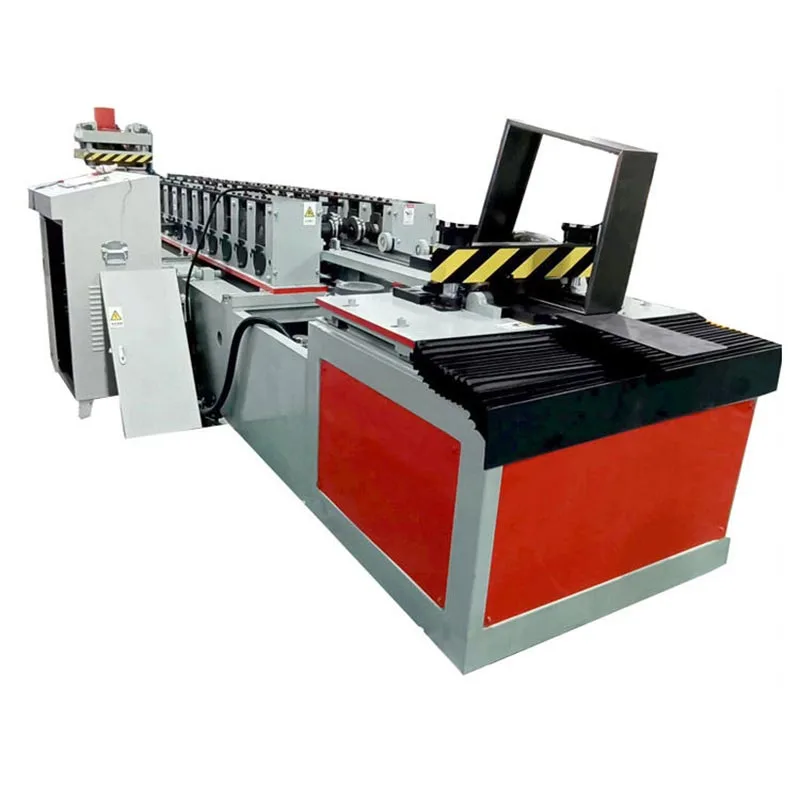
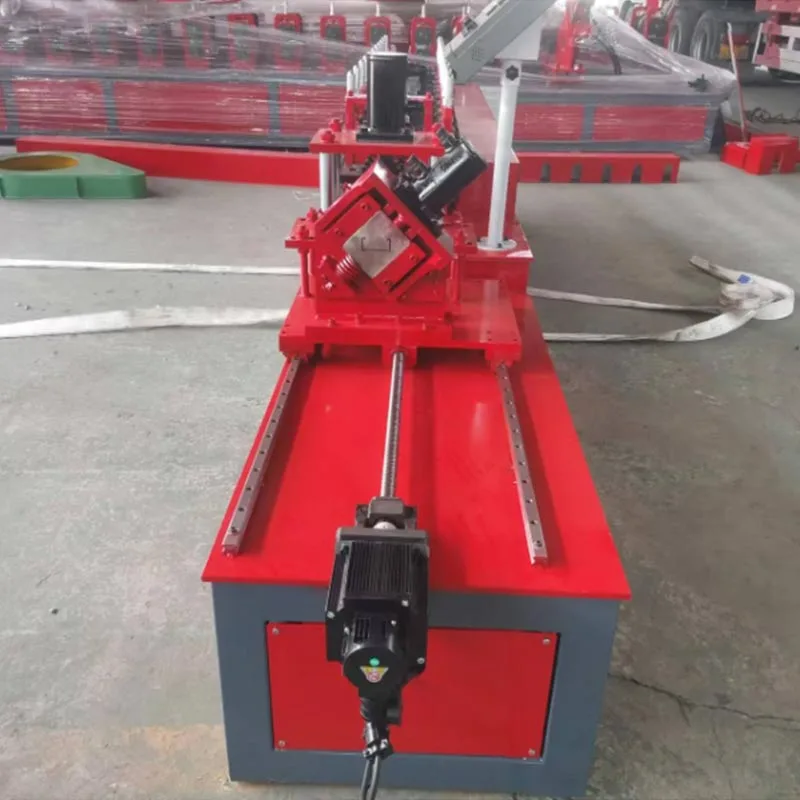
Macchina per la formatura di perni in acciaio con calibro leggero da 38-50 mm
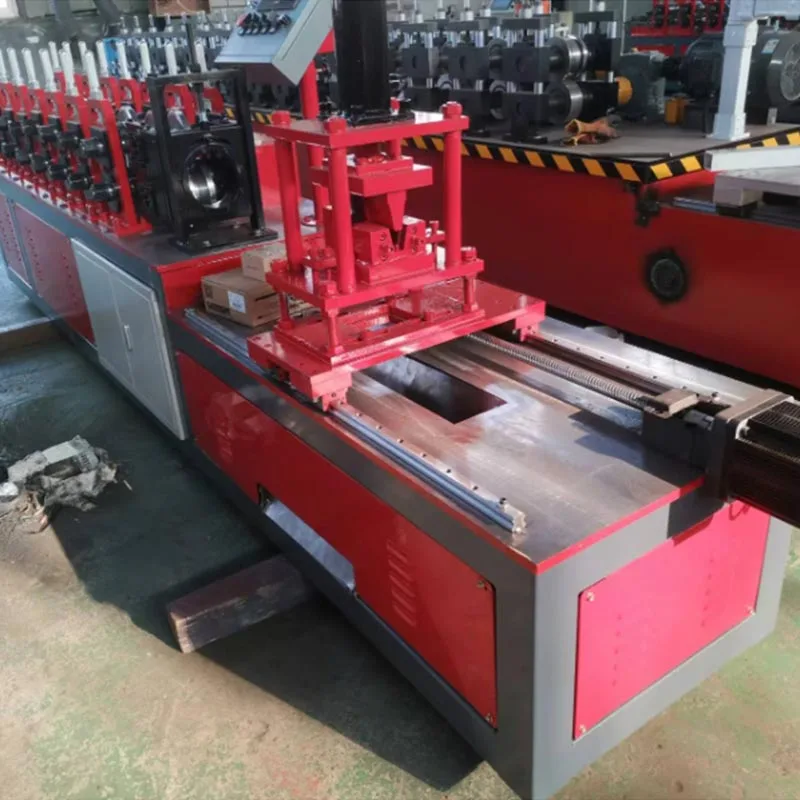
La macchina per la formatura di perni in acciaio di calibro leggero da 38-50 mm prodotta da Parfu International Trading Co., Ltd. è un pezzo specializzato di attrezzatura industriale. È progettato per la produzione automatizzata e continua di strutture edili. Questi telai sono realizzati in acciaio stampato a freddo. La macchina lavora coils di acciaio grezzo. Li trasforma in componenti strutturali precisi e ad alta resistenza.
Questa specifica macchina per cornici in acciaio leggero attraverso la macchina per la formatura di perni in acciaio di calibro leggero da 38-50 mm si concentra sull '"osso principale". Nella costruzione,
questo è anche noto come "C-Stud" o "Channel Stud". È l'elemento verticale o orizzontale principale in un calibro leggero
telaio in acciaio. La designazione "38-50" si riferisce alla profondità dell'anima del perno. Ciò significa che produce borchie con un'altezza del nastro
da 38 millimetri a 50 millimetri. La rete è la parte centrale piatta del perno a forma di C.
Al centro della moderna costruzione di strutture in acciaio leggero (LSS), questa macchina per cornici in acciaio leggero attraverso 38-50 Main
Bone Equipment automatizza la fabbricazione di componenti identici e impeccabili, garantendo la qualità e accelerando il progetto
consegna.
Questa macchina per cornici in acciaio leggero attraverso l'attrezzatura per ossa principali 38-50 è un sistema di profilatura a rulli. La macchina è
configurato come una lunga linea tandem di più postazioni di lavoro. Questa configurazione consente un'esperienza senza soluzione di continuità, continua e altamente
flusso di lavoro automatizzato dall'inizio alla fine.
Componenti principali
Svolgitore/Svolgitore: l'intero processo produttivo si affida alla stazione di svolgimento per un avvio impeccabile. Progettato
per la massima affidabilità, fissa la bobina pesante, alimenta il materiale in modo fluido e utilizza un controllo preciso della tensione
per prevenire difetti. Ciò garantisce un flusso di materiale coerente e ininterrotto, ponendo le basi per una linea ottimale
prestazione.
Guida in alimentazione: questa sezione guida la striscia di acciaio piatta. Lo allinea perfettamente per l'ingresso nella prima formatura
stazione. La precisione qui è la chiave per un prodotto finale lineare e accurato.
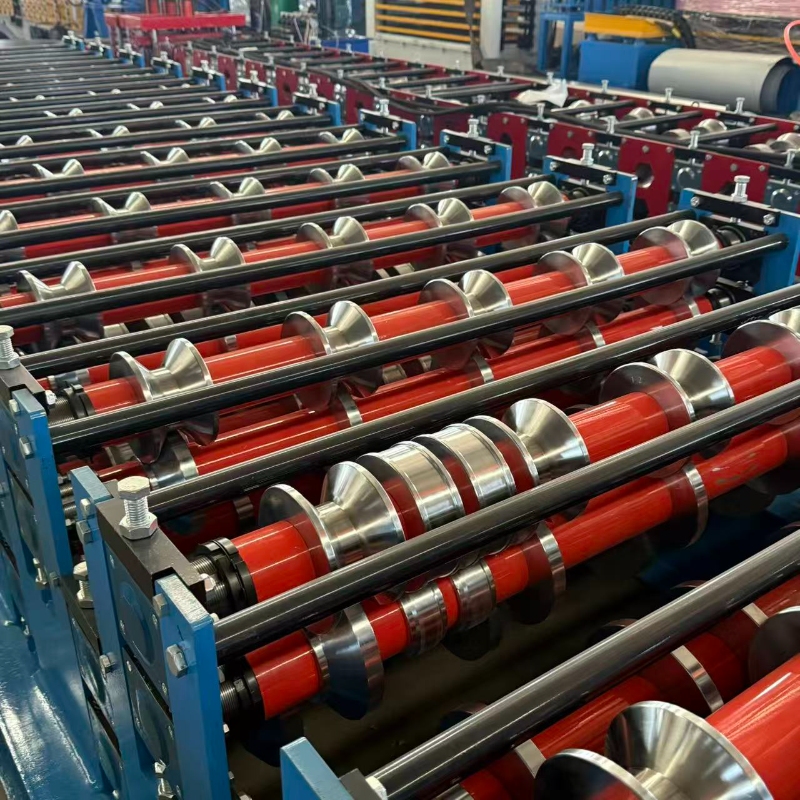
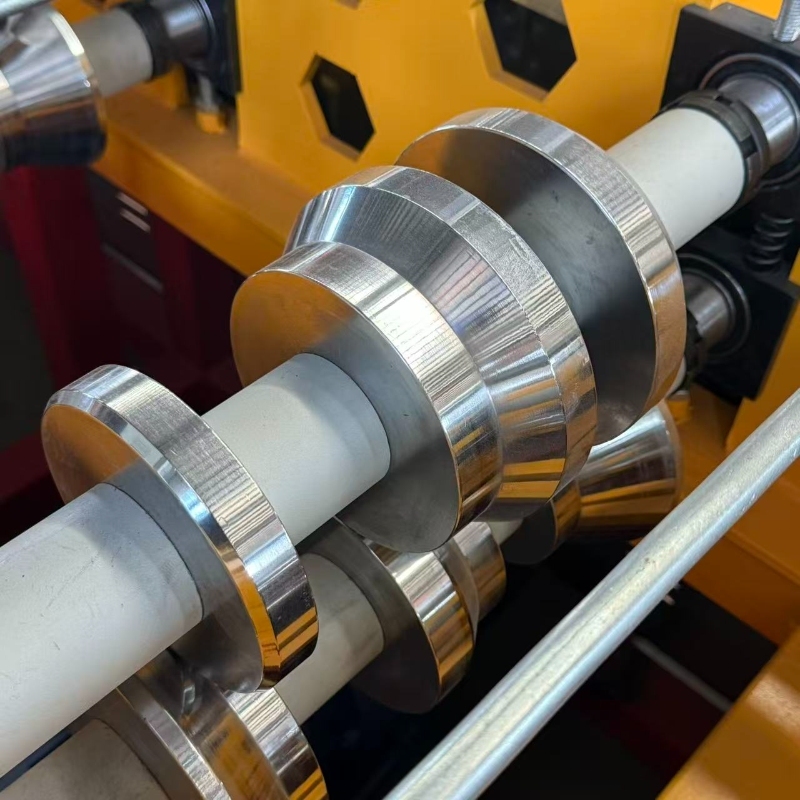
Stazioni di formatura a rulli: il processo di formatura è graduale. Un numero elevato di stazioni (18-22) rende ogni piega piccola e
controllato. Il risultato è un profilo a C liscio, preciso e di alta qualità.
Il numero totale di stazioni (tipicamente 18-22) determina la levigatezza e la precisione del profilo finale.
Unità di punzonatura e scantonatura: questo è un sottosistema critico. Si trova tipicamente dopo la formazione iniziale
fasi. I punzoni idraulici o servoalimentati creano fori nell'anima del perno. Questi fori sono per l'elettricità
cablaggi, tubi idraulici e servizi meccanici. Possono anche creare tacche per collegare binari o altri perni.
Questa unità è completamente programmabile.
Sistema di taglio: dopo che il perno è completamente formato, viene tagliato alla lunghezza richiesta. Vengono utilizzati due tipi principali:
Taglio al volo: Essendo il metodo più efficiente, si sincronizza con precisione con la striscia mobile per fornire tagli netti
alla massima velocità di produzione, eliminando i tempi di inattività e consentendo un funzionamento continuo e ad alta velocità.
Cut-Off stazionario: una scelta attenta ai costi che utilizza un metodo stop-and-cut. Più lento ma altamente affidabile, funge da a
soluzione pragmatica per macchine di servizio standard o ambienti di produzione a velocità ridotta.
Sistema di controllo (PLC e HMI): l'intera macchina è gestita da un controller logico programmabile (PLC). L'operatore
interagisce con il sistema attraverso un'interfaccia uomo-macchina (HMI), solitamente un touchscreen. Qui l'operatore inserisce
tutti i parametri. Ciò include la lunghezza dei perni, la quantità, la posizione e il tipo di fori. Il sistema è intelligente
e facile da usare.
Tabella di uscita/Tabella di esaurimento: la linea di produzione termina qui. I C-Stud finiti arrivano, vengono impilati ordinatamente e poi
trasportato al cantiere.
Quali sono le caratteristiche di questo prodotto?
L'uso di questa macchina per la formatura di perni in acciaio di calibro leggero da 38-50 mm offre vantaggi di trasformazione
metodi tradizionali.
Efficienza produttiva estremamente elevata: funzionando ad alta velocità, produce centinaia di metri di perni ogni ora.
Questo risultato supera di gran lunga qualsiasi metodo manuale e garantisce una fornitura rapida e costante di materiali per qualsiasi progetto
sequenza temporale.
Precisione e consistenza superiori: ogni perno prodotto è identico. Le tolleranze dimensionali sono estremamente
stretto. Ciò elimina errori umani e variazioni. Ciò consente un assemblaggio in loco più veloce, più semplice e più accurato.
Non ci sono materiali disadattati o sprecati.
Risparmi significativi sui materiali: la nostra tecnologia di produzione avanzata offre un'efficienza dei costi dei materiali fondamentale. Esso
mira agli sprechi in modo olistico, riducendo al minimo gli scarti derivanti dal taglio e dalla perforazione e prevenendo gli errori. Questo integrato
Il metodo garantisce un'allocazione ottimale delle risorse, garantendo che i materiali raggiungano il loro pieno potenziale.
Notevole flessibilità e personalizzazione: questa macchina per cornici in acciaio leggero attraverso 38-50 attrezzature per ossa principali
unisce flessibilità e completa personalizzazione. Passa facilmente da un profilo all'altro e può essere programmato con
schemi di punzonatura specifici, che lo rendono perfetto per realizzare progetti architettonici unici.
Riduzione dei costi di manodopera e dipendenza dalle competenze: l'automazione offre molto più che un semplice risparmio sui costi; costruisce un piano strategico
vantaggio. Riduce la dipendenza da un team ampio e specializzato. Ciò protegge la tua attività da un mercato del lavoro volatile
e garantisce la prevedibilità.
Maggiore resistenza strutturale: il processo di formatura a freddo rafforza l'acciaio attraverso l'incrudimento
aumentandone la resistenza allo snervamento nei punti critici di piegatura. Il risultato è chiaro: forza superiore e potenziata
durabilità rispetto al taglio e alla saldatura convenzionali.
Integrazione con software BIM e CAD: le macchine moderne possono importare direttamente i file di progettazione. Possono prendere dati da
Software Building Information Modeling (BIM) o progettazione assistita da computer (CAD). Questo crea una soluzione senza soluzione di continuità
flusso di lavoro dal digitale al fisico. Riduce ulteriormente gli errori e fa risparmiare tempo.
Applicazione
Questa macchina per la formatura di perni in acciaio di calibro leggero da 38-50 mm è versatile. Serve una vasta gamma di
settori dell'edilizia.
Edilizia residenziale: questo sistema è la soluzione ideale per la costruzione di case, villette a schiera e edifici bassi
complessi di appartamenti. Consente la produzione efficiente dell'intero scheletro strutturale, compresi muri, pavimenti,
e capriate del tetto.
Edifici commerciali: viene utilizzato per uffici, negozi al dettaglio, hotel e scuole. Lo spazio web aperto nelle borchie lo è
ideale per nascondere estesi servizi elettrici e idraulici in pareti e soffitti.
Edifici industriali: è adatto per magazzini, fabbriche e centri logistici. Queste strutture spesso utilizzano
grandi campate e richiedono strutture robuste e durevoli.
Pareti divisorie interne: per gli interni commerciali e di uffici, la necessità di pareti divisorie non portanti è
universale. I nostri sistemi soddisfano direttamente questa esigenza consentendo la produzione rapida e precisa di tutto il metallo necessario
montanti e binari, snellendo significativamente i tempi di allestimento e riducendo i costi di manodopera.
Ristrutturazione e costruzione modulare: è questa precisione che consente la realizzazione affidabile di pareti complete
pannelli in un ambiente di fabbrica, che vengono poi trasportati al cantiere per un finale rapido e senza interruzioni
assemblaggio.
Il flusso di lavoro del processo di produzione
L'operazione è un processo semplificato e sequenziale.
Passaggio 1: caricamento del materiale. Un carrello elevatore o una gru posiziona una bobina di nastro di acciaio zincato sullo svolgitore. Il libero
l'estremità della bobina viene inserita nella guida di alimentazione.
Fase 2: impostazione dei parametri. Grazie al suo HMI intuitivo, il sistema è semplice da utilizzare. Questa è un'operazione "imposta e dimentica".
Definire i parametri. La macchina fa il resto, garantendo una precisione impeccabile.
Passaggio 3: formatura del rullo. La macchina è avviata. Il nastro d'acciaio viaggia attraverso le stazioni di profilatura. A ciascuno
stazione, viene progressivamente piegato da una striscia piana al suo profilo finale a forma di C.
Passaggio 4: punzonatura e scantonatura. Il profilo è posizionato. L'unità di perforazione si attiva. Fornisce ogni buco e
tacca con precisione. Gli errori manuali vengono eliminati. La compatibilità dei componenti è assicurata.
Passaggio 5: taglio a misura. Il perno si muove in avanti. La taglierina adatta la sua velocità. Viene effettuato un taglio netto. Il taglierino
si ripristina immediatamente. La linea di produzione non si ferma mai. L'efficienza è massimizzata.
Passaggio 6: output e impilamento. I C-Stud finiti escono dalla linea. Si spostano nella tabella di output. Vengono quindi impilati o
raccolto. Il passaggio finale è il raggruppamento e la spedizione.
Parametri Tecnici Convenzionali
Parametro
Descrizione/Valore
Tipo di profilo
C-Stud (U-Channel), forse anche U-Track
Intervallo di altezza del nastro
Da 38 mm a 50 mm (o da 1,5" a 2")
Larghezza flangia
Tipicamente da 35 mm a 75 mm, a seconda del modello
Spessore del materiale
Da 0,4 mm a 1,2 mm (calibro 20-12)
Larghezza materia prima
Da circa 100 mm a 200 mm (a seconda delle dimensioni del profilo finale)
Stazioni di profilatura
Da 18 a 22 stazioni
Potenza motrice
Motore principale da 7,5 kW a 15 kW (da 10 HP a 20 HP)
Potenza di punzonatura
Unità idraulica, da 3 kW a 5,5 kW
Metodo di taglio
Interruzione al volo ad alta velocità con azionamento idraulico o servoazionamento
Velocità di produzione
Da 15 a 30 metri al minuto (circa 50 - 100 piedi al minuto)
Invia una richiesta a Parfu per ottenere prezzi e informazioni sul progetto per macchine per la formatura di rulli, macchine per pannelli sandwich, accessori per macchine per la formatura di rulli. Garantiamo una risposta entro 24 ore.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie. politica sulla riservatezza